Aligneurs maison : guide pour se lancer
Produire ses propres aligneurs n’est pas un changement de fournisseur : c’est l’ajout d’une unité de production dans le cabinet, avec sa charge de travail, sa documentation et son statut réglementaire. Le coût matière est dérisoire et ne dit presque rien du coût réel.
La question est presque toujours posée en termes d’équipement. C’est la partie facile. La difficulté commence après : qui conçoit ? qui produit ? qui contrôle, documente et quand ? Internaliser ne remplace pas une ligne de dépense par une autre : cela transfère dans le cabinet des fonctions assurées jusque-là ailleurs. Aucune ne disparaît, elles changent de propriétaire.
Internaliser quoi, exactement ?
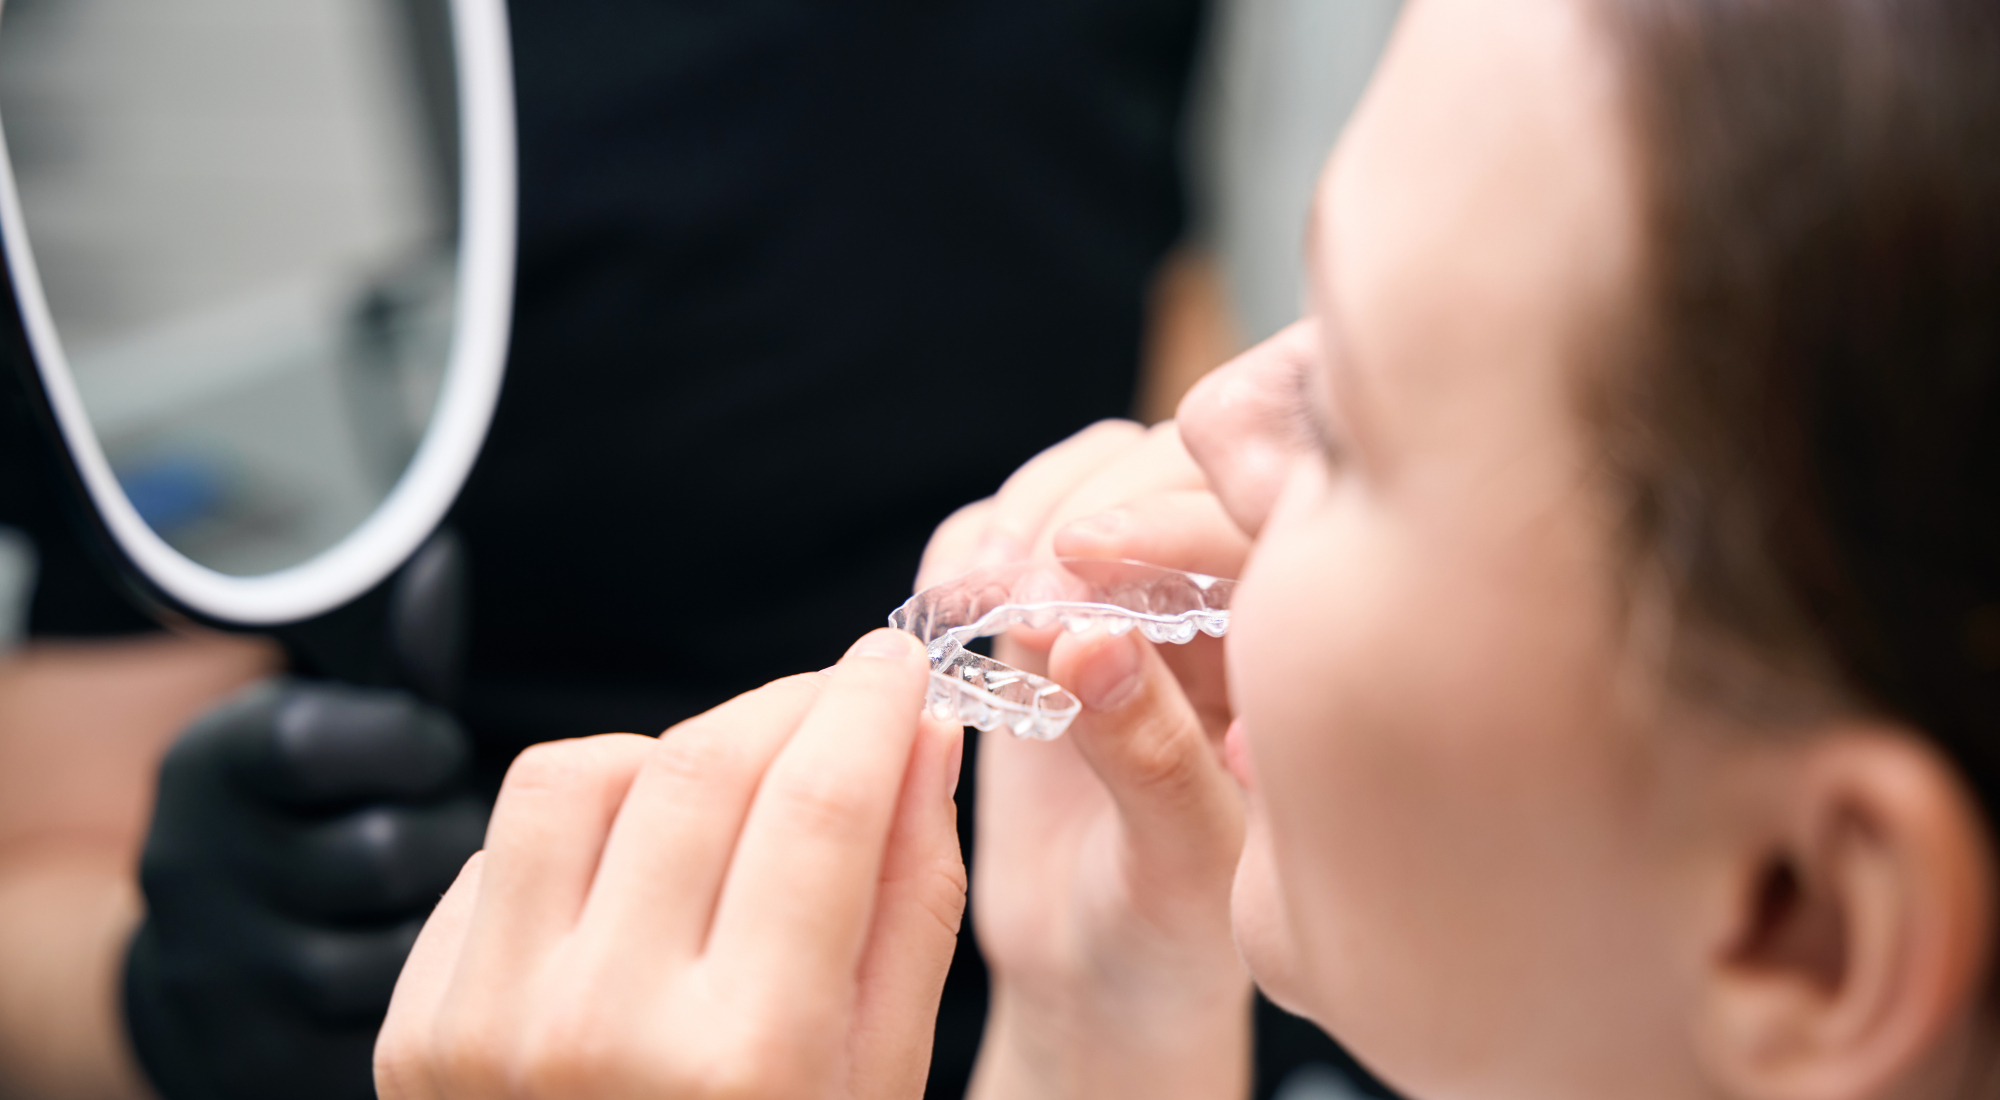
Les « aligneurs maison » ne sont pas un objet unique mais un continuum : on peut ne rapatrier que la fabrication, la planification, ou internaliser toute la chaîne.
Deux workflows coexistent. Le thermoformage sur modèles imprimés conserve un process plus séquencé : une partie des erreurs peut être détectée au stade du modèle avant la fabrication de l’aligneur. L’impression directe en plein essor supprime certaines étapes mais ajoute de nouveaux paramètres critiques : orientation, supports, lavage et polymérisation finale. Les distributeurs eux-mêmes précisent que les propriétés finales du matériau ne sont obtenues qu’avec un post-traitement correct : la machine n’est pas le point critique de la chaîne.
«On n’intègre pas l’impression 3D au cabinet en une seule étape. Il existe plusieurs paliers, qui correspondent à des usages, des volumes et donc à des choix technologiques différents. Produire des modèles ou des contentions ne pose pas les mêmes contraintes que fabriquer des gouttières de collage indirect ou des aligneurs in office à grande échelle. La vraie question n’est donc pas quelle imprimante acheter, mais qu’est-ce que je veux produire en interne, et à quel volume», remarque le Dr Leclercq installé à Port-de-Bouc (Bouches-du-Rhône).
La production comme charge invisible
Une série suppose une conception validée, une préparation de fichiers, une impression, un post-traitement, un contrôle et une documentation. Aucune de ces tâches ne figure à l’agenda, aucune n’est cotée, toutes doivent pourtant se loger quelque part.
Qui fait quoi ? La conception et la validation du set-up relèvent du praticien et ne se délèguent pas : c’est l’acte de prescription, au sens clinique comme au sens réglementaire. Production, post-traitement, contrôle de routine et tenue documentaire peuvent revenir à un opérateur dédié. La ligne de partage doit être écrite, faute de quoi elle se déplace vers le praticien à chaque incident.
Où et quand ? Résine photopolymérisable, bac de lavage et unité de polymérisation ne cohabitent pas avec un plan de travail clinique : il faut un local ventilé, un stockage à l’abri de la lumière et une séquence de production qui ne dépende pas des créneaux libres. Les cabinets qui produisent «entre deux patients» découvrent vite que la production absorbe le temps disponible plutôt que l’inverse.
Comment on gère l’anomalie ? Aligneur mal polymérisé, mauvaise impression, plaque mal thermoformée : ces incidents deviennent coûteux sans protocole de contrôle et de réimpression. Vérification de l’ajustage, inspection systématique, double lecture avant remise : c’est ce qui évite que la reprise ne devienne un rendez-vous non facturé.
«Nous avons internalisé très tôt l’impression 3D. Cela a été un projet collectif, mobilisateur. Chaque membre de l’équipe a appris, évolué, gagné en compréhension du traitement. Aujourd’hui, nous avons un responsable de laboratoire qui coordonne la production, et un infothésiste qui prépare les set-ups numériques», explique le praticien à la tête d’un cabinet qui fabrique plus de 600 gouttières in-office par mois
Qui doit être formé, et jusqu’où ?
La compétence critique n’est pas l’impression : c’est le contrôle. Le praticien doit maîtriser la conception numérique et surtout les limites de ce que son workflow permet : quels mouvements ? quelle stratégie de refinement ? quels cas restent hors de portée ? De là découle la sélection des indications. Une production qui repose sur une seule personne formée s’arrête avec son congé ou son départ.
«Lorsque l’organisation est pensée de manière méthodique, l’impression 3D raccourcit bien entendu considérablement les délais. Mais on gagne aussi en contrôle et en autonomie : le design est validé à distance, l’impression lancée au cabinet. Résultat : plus de confort pour le patient, plus de maîtrise pour l’équipe, et moins d’aléas logistiques», explique le Dr Florence Acquier Demes, du cabinet Isola Bella à Cannes.
Le coût réel
Une seule donnée chiffrée est aujourd’hui publique et solide : le coût matière. La résine pour impression directe coûte autour de 460 € HT le kilogramme, pour une consommation annoncée par le fabricant de 5 à 7 ml par aligneur, supports et pertes compris, soit de l’ordre de 2,30 à 3,20 € HT par gouttière.
Ce chiffre est exact, et trompeur : il ne couvre qu’une fraction marginale d’un coût de revient qui intègre l’investissement et son amortissement, les logiciels, la maintenance, le temps de conception, le temps de production et de contrôle, la formation, etc. Aucune donnée publique fiable ne permet d’énoncer un seuil de rentabilité. Restent les paramètres qui déplacent ce seuil : nombre annuel de cas traités par aligneurs, gouttières par patient, mutualisation entre associés, taux de refinements, coût horaire du personnel affecté à la production, taux d’utilisation de la machine, prix payé au prestataire. Un cabinet à fort volume et faible complexité bascule tôt ; un cabinet à faible volume et cas complexes peut ne jamais basculer. «L’amortissement se fait naturellement dès lors que l’imprimante est intégrée à un flux actif d’autant plus lorsqu’il y a plusieurs praticiens au cabinet pour mutualiser son usage», poursuit la praticienne.
Devenir fabricant
C’est le basculement le plus lourd, et le moins visible. Le règlement (UE) 2017/745 définit le dispositif sur mesure comme «fabriqué suivant la prescription écrite d’une personne habilitée, qui en indique sous sa responsabilité les caractéristiques de conception, pour un patient déterminé».
Le Syndicat des orthodontistes de France rappelle que l’ANSM range les gouttières orthodontiques actives et les gouttières de contention thermoformées parmi ces dispositifs. Dès lors que le cabinet fabrique lui-même un dispositif et le met à disposition sous son nom, la question du statut de fabricant devient centrale.
Les conséquences sont précises. Ces dispositifs ne portent pas le marquage CE : la conformité de la résine ne vaut pas conformité de l’aligneur fini. Le dispositif sur mesure doit être accompagné de la déclaration prévue à l’annexe XIII du règlement, dont les éléments doivent être mis à disposition du patient selon les modalités prévues par le texte. En France, les fabricants sont soumis à une obligation de déclaration d’activité auprès de l’ANSM. Enfin, la traçabilité ne repose que sur les enregistrements du cabinet dentaire. «Le prix de la résine est facile à calculer. Presque trop attractif. Le vrai coût se trouve dans le temps de production, les contrôles et les reprises, mais aussi dans la traçabilité et les responsabilités qui incombent désormais au cabinet», insiste le Dr Robert dans le Bas-Rhin.
Ce qui est engagé, ce qui ne l’est pas
Trois évolutions sont établies : la baisse du coût des imprimantes et les logiciels en abonnement ont abaissé la barrière d’entrée ; des résines dédiées à l’impression directe disposent d’un marquage CE et d’une autorisation FDA obtenue en 2022 ; la numérisation conduit un nombre croissant de praticiens à produire eux-mêmes des dispositifs sur mesure.
Mais le recul scientifique reste limité. Une revue de portée parue en 2024 dans Applied Sciences, portant sur 46 études publiées jusqu’en septembre 2024, montre que les données disponibles concernent principalement un seul matériau, Tera Harz TC de Graphy. Les auteurs soulignent que l’efficacité clinique et la sécurité à long terme des aligneurs imprimés directement restent encore insuffisamment documentées. Quant à l’automatisation du set-up, elle ne dispense pas le praticien de valider le plan de traitement : elle transforme surtout son rôle, qui passe davantage de la conception à la vérification et à la correction.
La frontière entre cabinet et laboratoire se déplace déjà : la question n’est plus de savoir qui fabrique, mais qui conçoit et qui contrôle. Les cabinets qui réussissent leur internalisation ne sont pas ceux qui ont acheté la meilleure machine, mais ceux qui ont transformé une compétence individuelle en processus. «C’est aussi un vrai levier de positionnement. Ce service immédiat, visible, déclenche une adhésion très forte. C’est un argument qui concourt à prouver la qualité de nos soins. Dans un marché concurrentiel, cela renforce notre image de cabinet à la pointe, réactif et structuré», souligne le Dr Florence Acquier Demes.