
1. Acquisition et design
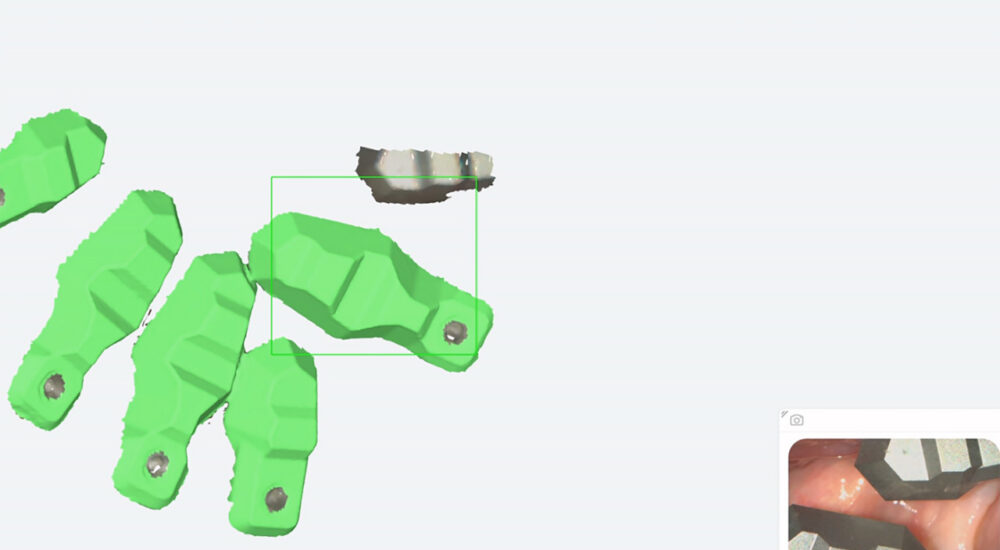
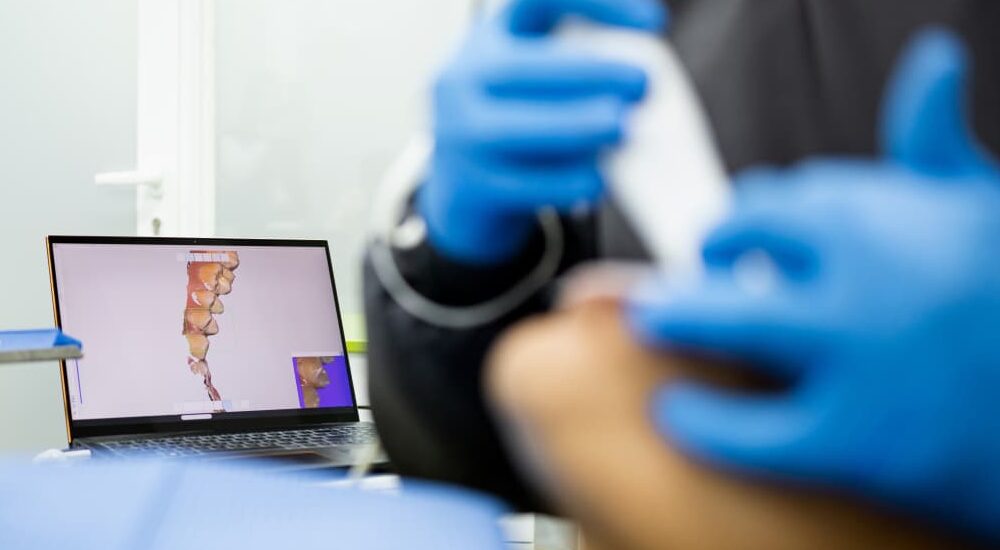
– Empreinte optique : validation du maillage des profils d’émergence (absence de lacunes).
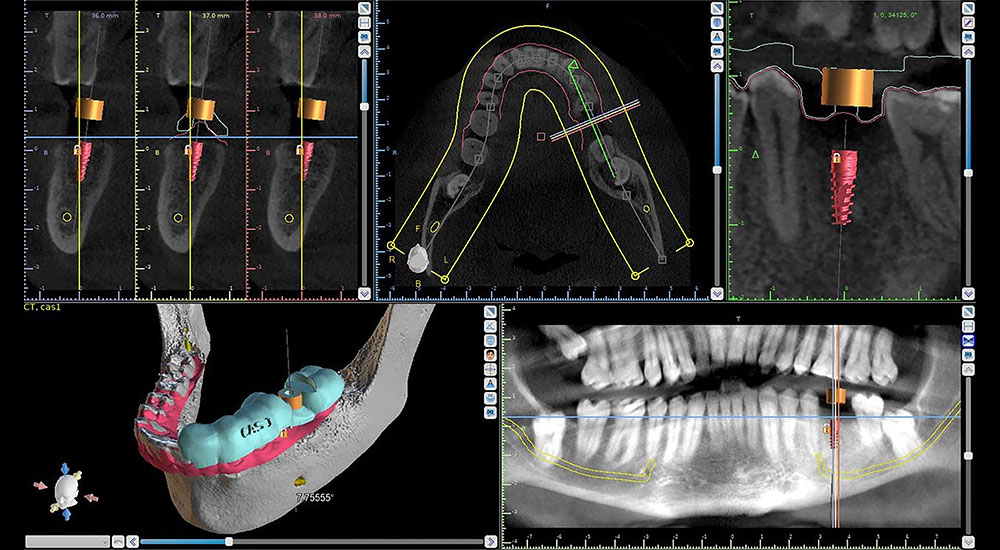
– Photogrammétrie : capture des positions implantaires et transfert des coordonnées en CAO.
– Design prothétique : respect de l’épaisseur minimale de 2,5 mm (OnX Tough 2).
– Connecteurs : section optimisée pour la portée du bridge afin de garantir la rigidité.
2. Paramètres d’impression
– Profil résine : sélection du profil certifié OnX Tough 2 dans le logiciel de préparation.
– Slicing : épaisseur de couche fixée à 50 μm pour un état de surface optimal.
– Orientation : inclinaison à 45-60° (supports placés hors des zones d’ajutage).
– Stabilité : vérification de la densité des supports pour prévenir toute distorsion.
3. Post-traitement
– Lavage IPA : deux bains successifs (IPA > 91 %). Respect strict des temps (5 min/bain).
– Séchage : utilisation de l’air comprimé jusqu’à l’obtention d’un aspect mat et sec.
– Cure (polymérisation) : cycle complet synchronisé pour finaliser la conversion monomère-polymère.
– Finition : retrait des supports et polissage minutieux des points d’attache.
4. Validation clinique et pose
– Intrados : polissage miroir impératif pour limiter l’accumulation de plaque.
– Esthétique : maquillage et glaçage (Glaze) selon le rendu souhaité.
– Passivité : contrôle de l’absence de tension mécanique lors du vissage manuel.
– Occlusion : contacts occlusaux en relation centrée et une désocclusion complète en latéralité, afin de limiter les contraintes mécaniques transmises aux implants durant la phase provisoire
Rappel sur l’IPA
Nettoyage des pièces imprimées par immersion dans de l’alcool isopropylique (isopropanol, IPA), conformément aux recommandations du fabricant. Un IPA saturé en résine ou un trempage excessif dégrade les propriétés mécaniques et la stabilité dimensionnelle du bridge. Renouvelez vos bains dès que les pièces conservent un aspect collant après séchage.